
SP2 — półautomatyczna linia do napełniania opakowań na palecie, z przenośnikami
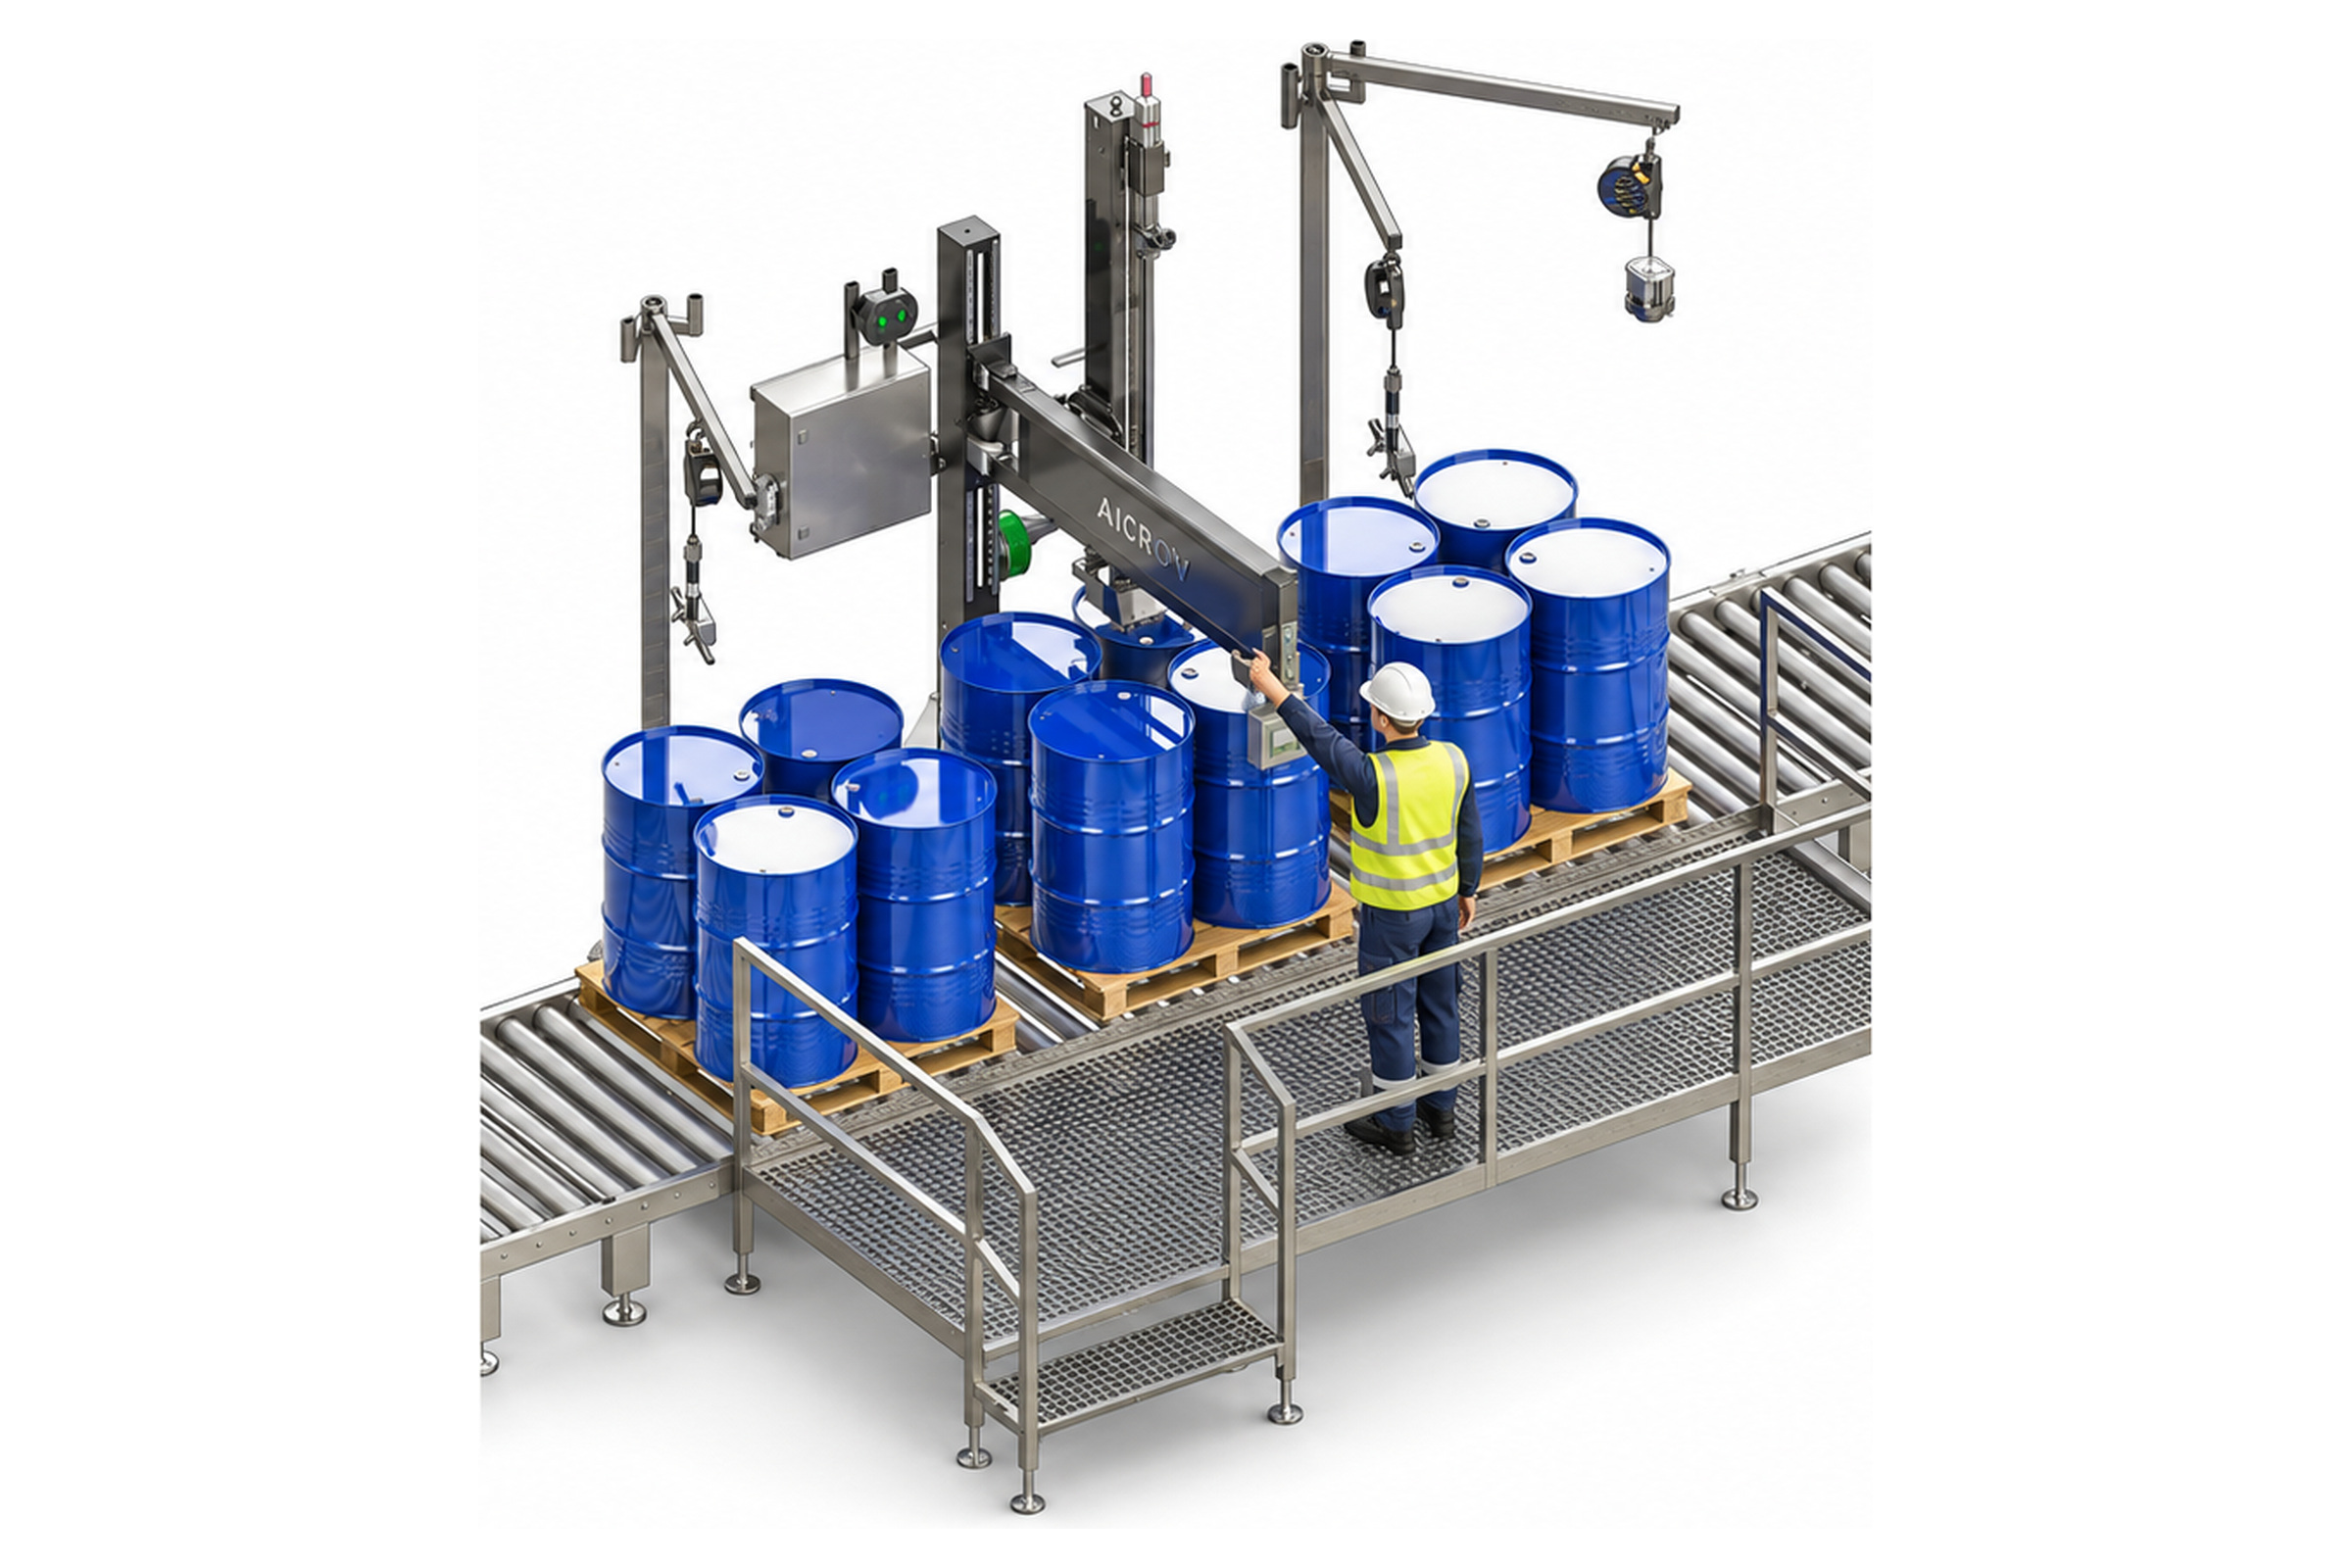
SP1 wymaga od operatora dwóch zadań: przemieszczania palet i napełniania opakowań. SP2 przejmuje pierwsze z nich.
Palety docierają do stanowiska napełniania przenośnikiem wejściowym i opuszczają je pełne przenośnikiem wyjściowym. Operator nie używa wózka paletowego, nie wchodzi do strefy napełniania i przez całą zmianę zajmuje się jedyną częścią pracy, która wymaga człowieka: ustawieniem dyszy we właściwym miejscu.
Seria Compact · Półautomatyczna · Opakowania na palecie, z przenośnikami
Czy to maszyna dla Państwa?
Tak, jeśli napełniają Państwo opakowania na paletach na tyle intensywnie, że to właśnie przemieszczanie palet ogranicza pracę operatora, i mają Państwo miejsce na krótką linię przenośników.
Nie, jeśli napełniają Państwo kilka palet dziennie — SP1 napełnia tak samo przy mniejszym nakładzie, a wózek paletowy nie jest wąskim gardłem. Nie, jeśli problemem jest ustawianie dyszy, a nie przemieszczanie palet: do tego służy SP25.
Każda maszyna AiCROV radzi sobie z praktycznie każdą cieczą przemysłową — lepką, kleistą, pieniącą się, łatwopalną czy żrącą. Wraz z produktem zmieniają się dysza, materiały mające kontakt z produktem i sposób sterowania dozowaniem. Model pozostaje ten sam.
O modelu decydują format opakowania, wymagana wydajność oraz zakres czynności, które ma przejąć maszyna. Dlatego nasza gama nie jest podzielona według branż. Producent detergentów i producent środków smarnych, którzy napełniają tę samą beczkę z tą samą wydajnością, kupują tę samą maszynę.
Jak to działa
1. Recepturę napełniania i masę netto wybiera się na panelu operatorskim.
2. Wysokość napełniania dopasowuje się do formatu opakowania, bez użycia narzędzi.
3. Paletę z pustymi opakowaniami stawia się na przenośniku wejściowym.
4. Gdy operator zezwoli na to z panelu, paleta automatycznie przesuwa się na stanowisko napełniania.
5. Operator naciska przycisk zwalniający i ustawia głowicę napełniającą nad opakowaniem. Po zwolnieniu przycisku głowica się blokuje.
6. Po starcie system automatycznie taruje wagę i napełnia do masy netto.
7. Ustawianie i napełnianie powtarza się dla każdego opakowania na palecie.
8. Operator zleca wyprowadzenie: pełna paleta wyjeżdża, a wjeżdża następna.
9. Pełne palety odbiera się na końcu linii.

SP2 Filling Line + Extra Scale: Drums, IBCs & Jerrycans | Lubricants – Sadaps Bardahl
An SP2 line filling lubricants for Sadaps Bardahl in Belgium: drums, IBCs and jerrycans from the same line.
Więcej filmów z tą maszyną
Inne instalacje i konfiguracje, nagrane w naszym warsztacie i u klientów.

SP2 Automatic IBC & Drum Filling Line — Explosion Proof, 12-IBC Buffers | Clariant, Tarragona

Semi-Automatic IBC Filling Line SP2 — Immersion Weight Filling | Chemical | AiCROV

Explosion-Proof Twin SP2 Drum & IBC Filling Lines — One Operator | Halliburton | AiCROV

Dual SP2 Automatic Filling Line — Drums & IBCs, Immersion Nozzle | Lubricant Oil | AiCROV
Tryby napełniania: dwa zespoły napełniające
Dostępne są dwa zespoły napełniające, a wyboru dokonuje się przy zamawianiu maszyny: zespół jest fizyczną częścią maszyny, a nie ustawieniem. Oba wykonane są z piaskowanej stali nierdzewnej AISI 304; dysza jest standardowo wykonana ze stali AISI 316L, a do wymagających produktów dostępne są inne materiały.
Napełnianie poniżej otworu wlewowego
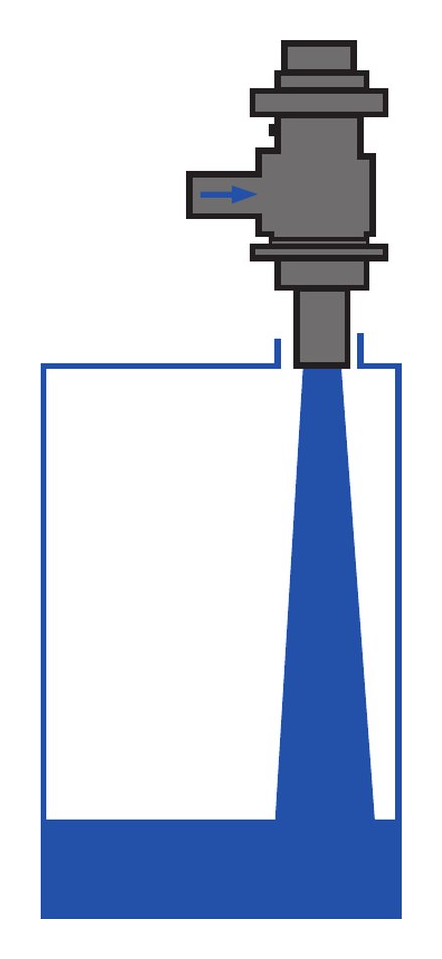
Stosowane zazwyczaj do produktów, które się nie pienią i nie są ani łatwopalne, ani wybuchowe, w tym do produktów gęstych i lepkich. Dysza opuszcza się tylko tyle, by znaleźć się tuż wewnątrz opakowania, i z tej pozycji napełnia. Ten zespół napełnia wyłącznie poniżej otworu wlewowego.
Napełnianie zanurzeniowe

Stosowane zazwyczaj do produktów pieniących się oraz do produktów łatwopalnych lub wybuchowych. Dysza opuszcza się do dna opakowania, a receptura napełniania wybiera jeden z trzech sposobów napełniania:
- Z podnoszeniem dyszy wraz z poziomem produktu: dysza otwiera się przy dnie i podnosi się w miarę napełniania opakowania. Sterowanie oblicza wysokość produktu w opakowaniu i utrzymuje dyszę na tym poziomie; przy górnej krawędzi opakowania dysza zatrzymuje się, nie wychodząc z niego, aż do zakończenia napełniania.
- Od dna: dysza pozostaje w najniższym położeniu przez cały czas napełniania. Do produktów bardzo silnie pieniących się.
- Poniżej otworu wlewowego: dysza wchodzi tuż za otwór wlewowy i napełnia z tej pozycji, tak jak zespół do napełniania poniżej otworu wlewowego.
Jeśli Państwa asortyment obejmuje produkty pieniące się lub łatwopalne albo może je obejmować w przyszłości, zalecamy zespół zanurzeniowy: umożliwia on wszystkie sposoby napełniania.
Budowa maszyny
Samonośna konstrukcja podtrzymuje pionową kolumnę, po której przemieszcza się głowica napełniająca. Stanowisko napełniania znajduje się nad linią przenośników, dzięki czemu wprowadzanie, pozycjonowanie i wyprowadzanie palet odbywa się bez wózka paletowego i bez wchodzenia operatora do strefy napełniania.
Ważenie odbywa się na przenośniku wagowym na stanowisku napełniania, którego terminal jest zintegrowany z układem sterowania.
Jedna szafa steruje zarówno napełniarką, jak i linią przenośników — bez dodatkowych paneli, bez drugiego sterownika i bez integracji logiki dwóch dostawców. To właśnie ten element najczęściej zawodzi, gdy napełniarkę i linię przenośników kupuje się osobno.
Napełnianie w atmosferze gazu obojętnego (opcja)
Każdą maszynę AiCROV można dostarczyć w wersji do napełniania w atmosferze obojętnej. System inertyzacji jest montowany jako wyposażenie dodatkowe i obejmuje dyszę, szafę sterowniczą oraz recepturę.
Budowa. W dyszy znajduje się niewielki kanał, którym przepływa gaz. Przepływem steruje osobny zawór elektromagnetyczny w głównej szafie sterowniczej, dzięki czemu podawanie gazu jest częścią cyklu napełniania, a nie czynnością, którą operator wykonuje równolegle.
Moment podawania gazu jest parametrem receptury, a nie stałym ustawieniem. Można wybrać inertyzację przed otwarciem dyszy, w trakcie napełniania, po osiągnięciu wartości zadanej lub dowolne połączenie tych trzech faz — i określić, ile sekund trwa każda z nich. Różne produkty wymagają różnych ustawień, a maszyna zapisuje osobne ustawienie dla każdego produktu.
Dlaczego wystarcza niewielka ilość gazu. Strumień azotu podawany do pustego opakowania wypiera z jego wolnej przestrzeni powietrze, a wraz z nim tlen, dzięki czemu napełnianie rozpoczyna się w atmosferze obojętnej, a nie w powietrzu. Azot płynie dalej podczas napełniania, więc przestrzeń między cieczą a otworem opakowania pozostaje wolna od powietrza. Kolejna niewielka dawka gazu na końcu, przed zamknięciem opakowania — i produkt w ogóle nie styka się z powietrzem.
Nie zawsze jest to azot. Gaz dobiera się do produktu; azot jest po prostu stosowany najczęściej.
Drugą możliwością jest inertyzacja nadciśnieniowa: zespoły zamykające, które bezpośrednio przed założeniem zamknięcia wytwarzają wewnątrz opakowania nadciśnienie rzędu kilku milibarów.
Jest też zastosowanie, które w ogóle nie dotyczy jakości produktu. Przy napełnianiu produktu łatwopalnego do metalowego opakowania w chwili rozpoczęcia przepływu cieczy może powstać iskra. Jeśli wcześniej wyprze się tlen, nie ma czego zapalić. W niektórych instalacjach to jedyny powód stosowania inertyzacji.
Dysza jest wymienna. Można ją zastąpić innym modelem lub dyszą o innej średnicy bez modyfikowania konstrukcji ani głowicy napełniającej, dzięki czemu maszynę można dostosować do innego produktu lub innego opakowania nawet wiele lat po zakupie. Jak czyści się dysze →
AiCROVFill®
Ważenie opakowania podczas napełniania nie jest trudne. Cała sztuka polega na tym, by za każdym razem trafić w ostatnie sto gramów przy produkcie, który się pieni, osiada lub przywiera do lancy. AiCROVFill® to system sterowania napełnianiem, który AiCROV rozwija i udoskonala od 20 lat, instalacja po instalacji.
Ekosystem oprogramowania, a nie pojedyncza funkcja. AiCROVFill® to całe oprogramowanie do napełniania opracowane przez AiCROV, podporządkowane jednemu celowi: napełniać tak dokładnie i tak szybko, jak pozwala na to produkt — bez straty czasu i z pewnym wynikiem — i zawsze bezpiecznie.
Kontrola niewspółosiowości. Jeśli dysza podczas opuszczania do opakowania napotka opór, wraca do górnego położenia i czeka, aż operator ponownie ustawi opakowanie we właściwej pozycji. Nie wciska się w opakowanie na siłę.
Kontrola masy końcowej i dodozowanie. Po osiągnięciu nominalnej masy netto dysza się zamyka. Przez ustalony czas system nadal monitoruje ustabilizowaną masę, a jeśli spadła ona poniżej wartości nominalnej, ponownie otwiera dyszę i uzupełnia dawkę — tyle razy, ile potrzeba. Na tym polega różnica między opakowaniem, które ma prawidłową masę w chwili zamknięcia dyszy, a takim, które ma ją na wadze Państwa klienta.
Kompensacja zanurzonej lancy. Przy napełnianiu zanurzeniowym dysza może pozostawać pod powierzchnią produktu — ponieważ operator ustawił napełnianie pod poziomem cieczy, aby pieniący się produkt zachowywał się spokojnie, albo ponieważ przy górnej krawędzi pełnego opakowania nie może podnieść się wyżej bez wyjścia z otworu. Zanurzona lanca wypiera objętość produktu równą własnej objętości, a waga odczytuje to wyparcie jako masę. Jeśli zamknie się dyszę przy wartości nominalnej i wyjmie lancę, w opakowaniu nagle brakuje kilkudziesięciu lub kilkuset gramów — napełnienie, które wyglądało na idealne, wypada poza tolerancję. AiCROVFill® wie, gdzie znajduje się lanca: jej położenie jest sterowane, więc objętość, którą zajmuje w produkcie, jest znana w każdej chwili. Sterowanie oblicza masę odpowiadającą tej objętości i przed zamknięciem dozuje dokładnie tyle więcej, dzięki czemu masa netto jest prawidłowa po wyjęciu lancy, a nie tylko wtedy, gdy lanca jest jeszcze zanurzona.
Automatyczna kompensacja produktu, który spływa jeszcze po zamknięciu zaworu. W chwili zamknięcia zaworu część produktu jest jeszcze w drodze do opakowania. Jej ilość zależy od maszyny oraz od warunków zewnętrznych: ciśnienia zasilania, natężenia przepływu, temperatury i lepkości produktu. Jeśli receptura zawiera stałą wartość dla danego produktu, AiCROVFill® ją stosuje. Jeśli ta wartość jest ustawiona na zero, maszyna uczy się jej sama: opakowanie po opakowaniu mierzy wynik i samodzielnie przesuwa punkt odcięcia, dzięki czemu partia stabilizuje się na masie nominalnej i utrzymuje ją, nawet gdy warunki się zmieniają.
Praca w oparciu o receptury. Parametry napełniania są zapisywane dla każdego produktu i każdego formatu opakowania. Zmiana asortymentu to wybór na panelu, a nie ponowna regulacja maszyny.
Zbudowana z części, które mogą Państwo kupić sami
Maszyna jest zbudowana z komponentów przemysłowych marek dostępnych na całym świecie — sterowania, pneumatyki, czujników i elementów wagowych — bez zamkniętej, firmowej elektroniki ani oprogramowania układowego w żadnym miejscu łańcucha sterowania.
Ma to znaczenie w dniu awarii. Część zamienną kupują Państwo sami, na własnym rynku, na warunkach rynkowych. Państwa służby utrzymania ruchu pracują na platformach, które już znają. Nie czekają Państwo na przesyłkę z Tarragony, aby wymienić podzespół, który leży na półce dwadzieścia minut drogi od Państwa zakładu.
To świadoma decyzja konstrukcyjna: uważamy, że maszyna, która uzależnia Państwa zakład od jednego dostawcy, nie jest maszyną, którą warto kupić.
Bezpieczeństwo i zgodność z przepisami
Maszyna jest projektowana i produkowana w Europie zgodnie z europejskimi przepisami dotyczącymi bezpieczeństwa maszyn i posiada oznakowanie CE. To nasz punkt wyjścia dla każdego rynku, na który dostarczamy maszyny. Poza UE większość rynków przejmuje te przepisy w drodze transpozycji lub stosuje równoważne zasadnicze wymagania w zakresie bezpieczeństwa i ochrony zdrowia, dlatego AiCROV wszędzie wychodzi od tego samego projektu i tej samej oceny ryzyka, a oznakowanie, deklarację i dokumentację dostosowuje do przepisów kraju instalacji.
Projekt opiera się na zharmonizowanych normach powszechnie stosowanych w branży: ocena i zmniejszanie ryzyka według EN ISO 12100, elementy systemów sterowania związane z bezpieczeństwem według EN ISO 13849-1, wyposażenie elektryczne według EN 60204-1, zatrzymanie awaryjne według EN ISO 13850.
Ocenę ryzyka przeprowadza się dla faktycznie dostarczanej konfiguracji, a nie dla modelu ogólnego, a wynikające z niej środki uwzględnia się w projekcie mechanicznym, projekcie elektrycznym i oprogramowaniu sterującym.
- Zatrzymanie awaryjne — odcina zasilanie i ciśnienie pneumatyczne doprowadzane do elementów wykonawczych oraz zatrzymuje ruch przenośników. Reset jest ręczny i wymaga świadomego działania.
- Ruch palet tylko za zezwoleniem — paleta nigdy nie wjeżdża ani nie wyjeżdża z inicjatywy maszyny. Każdy ruch zatwierdza operator z panelu, więc przejazd palety nigdy nie zbiega się z ustawianiem dyszy i napełnianiem.
- Głowica domyślnie zahamowana.
- Pasywna blokada dyszy — bez ciśnienia pneumatycznego dysza nie może się otworzyć.
- Bezpieczne zachowanie w razie awarii — brak ruchów resztkowych głowicy, brak niekontrolowanego ruchu przenośników i brak przepływu produktu.
Każdą maszynę AiCROV można dostarczyć w wykonaniu przeciwwybuchowym. Jeśli maszyna ma pracować w strefie zagrożonej wybuchem, ochronę przeciwwybuchową projektuje się jako odrębną część projektu, zgodnie z systemem certyfikacji obowiązującym w kraju instalacji — np. ATEX w Europie, IECEx na wielu innych rynkach, NEC w Stanach Zjednoczonych. W zależności od projektu wykonania przeciwwybuchowe są przeznaczone do stref zagrożonych wybuchem 1 lub 2 albo do równoważnych obszarów Class I, Division 1 lub 2 według NEC.
To nie jest wariant, który budujemy okazjonalnie. Większość maszyn w wykonaniu przeciwwybuchowym zainstalowanych przez AiCROV pracuje w zakładach, w których działają także nasze maszyny standardowe — ten sam klient, dwa wykonania, w zależności od pomieszczenia, w którym stoi maszyna.
Napełniarki w wykonaniu przeciwwybuchowym →
Parametry przyłączeniowe — napięcie, częstotliwość, układ przewodu neutralnego i uziemienia, rodzaje przyłączy elektrycznych i sprężonego powietrza — oraz język panelu operatorskiego ustala się wspólnie z Państwem na etapie prac inżynieryjnych nad zamówieniem, zgodnie z przepisami i praktyką przyjętą w kraju instalacji. Punktem wyjścia jest zawsze projekt zgodny z wymaganiami CE; wymagania lokalne uwzględnia się od początku realizacji zamówienia, a nie dodaje później.
Dane techniczne
| Typ | Półautomatyczna, napełnianie wagowe, z transportem palet przenośnikami |
| Seria | Compact |
| Opakowania | Beczki, beczułki, wiadra, kanistry i kontenery IBC na palecie, od 20 do 1 500 litrów; od 0,2 L z dodatkową wagą |
| Wydajność | 65 beczek/h (220 L) · 15 IBC/h (1 200 L) |
| Dokładność napełniania | ±0,1 % masy nominalnej jako błąd maksymalny dla każdego napełnionego opakowania — ±200 g przy beczce 200 kg — potwierdzana w każdym przypadku |
| Działka elementarna wagi | 50 g |
| Inertyzacja | Dostępna jako wyposażenie dodatkowe |
| Zespół napełniający | Poniżej otworu wlewowego lub zanurzeniowy (zespół zanurzeniowy napełnia również poniżej otworu wlewowego lub od dna, wybór w recepturze) |
| Ważenie | Przenośnik wagowy na stanowisku napełniania |
| Regulacja wysokości | 550 mm, serwonapęd |
| Zasilanie | 240 V, 50–60 Hz, <1 kW (do potwierdzenia dla każdego projektu — zależy od układu przenośników) |
| Ciśnienie powietrza | 6 bar (inne ciśnienia na zapytanie) |
| Temperatura pracy | od −10 °C do +45 °C |
| Temperatura produktu | od 0 °C do +130 °C |
| Przyłącze produktu | Camlock 1½″, końcówka męska |
| Masa | 900 kg (do potwierdzenia dla każdego projektu) |
| Wykonanie przeciwwybuchowe | Dostępne |
Wydajność napełniania zależy od produktu i opakowania, a nie od modelu: gdy maszyny tylko napełniają, SP1, SP2, SP25, SP3 i Robot Filler osiągają tę samą wydajność, około 60–65 beczek na godzinę. Modele różnią się stopniem automatyzacji. Gdy maszyna dodatkowo odkręca i zakręca opakowanie, jak potrafią to SP3 i Robot Filler, wydajność jest niższa.
Najczęściej zadawane pytania
Czym różni się SP1 od SP2?
Napełnianie jest identyczne. SP2 ma dodatkowo przenośniki, więc palety docierają do stanowiska napełniania i opuszczają je bez wózka paletowego i bez wchodzenia operatora do strefy napełniania.
Czy linia przenośników jest w zestawie?
Przenośnik wagowy na stanowisku napełniania jest częścią maszyny. Pozostała część linii — akumulacja przed stanowiskiem i za nim — jest dobierana do Państwa zakładu i objęta osobną ofertą.
Kto steruje przenośnikami?
Ta sama szafa, która steruje napełniarką. Nie ma drugiego sterownika ani integracji między dwoma dostawcami.
Czy paleta może się przesunąć, gdy operator napełnia?
Nie. Każdy ruch palety zatwierdza operator z panelu.
Czy można napełniać produkty łatwopalne?
Tak, w wykonaniu przeciwwybuchowym, zaprojektowanym zgodnie z systemem certyfikacji obowiązującym w kraju instalacji. Produkty łatwopalne napełnia się zwykle zespołem zanurzeniowym, który utrzymuje dyszę poniżej poziomu produktu; opcjonalnie dostępna jest kontrola uziemienia elektrostatycznego.
Czym różni się SP2 od SP3?
W SP2 operator ustawia dyszę nad każdym opakowaniem. SP3 ma głowicę z napędem, dodaje uczenie pozycji lub system wizyjny i może odkręcać, zakręcać oraz plombować.
Nie są Państwo pewni, czy to właściwa maszyna?
Prosimy napisać, co Państwo napełniają, do jakich opakowań i ile sztuk na godzinę. Wskażemy model, który pasuje — i powiemy otwarcie, jeśli żaden z naszych modeli nie pasuje.
Powiązane projekty
Zapraszamy do zapoznania się z rzeczywistymi zastosowaniami naszych napełniarek w różnych branżach.
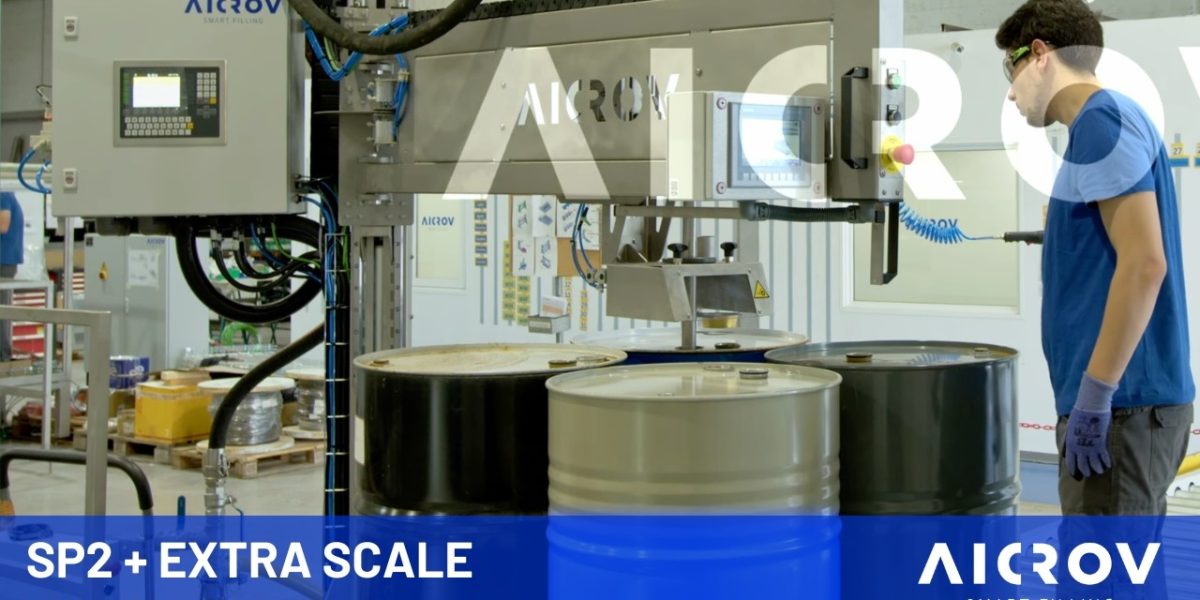
Linia SP2 z dodatkową wagą do kanistrów — oleje smarowe i smary do beczek, IBC i kanistrów, Sadaps Bardahl, Belgia
Firma Sadaps Bardahl potrzebowała jednej linii do napełniania olejów smarowych i smarów do beczek, IBC i małych kanistrów, z tą samą dokładnością dla wszystkich opakowań.

Linia SP2 do napełniania IBC rozpuszczalnikami pochodzenia biologicznego do agrochemii, z osobnymi dyszami i podawaniem azotu — Hiszpania
Producent środków agrochemicznych z Montmeló musiał napełniać kontenery IBC kilkoma rozpuszczalnikami pochodzenia biologicznego, bez ryzyka ich zmieszania, w małym pomieszczeniu.

Linia SP2 do napełniania beczek i IBC olejami smarowymi i smarami, ze zdalnym serwisem — Ardeca Lubricants, Belgia
Ardeca, belgijski producent wysokiej jakości środków smarnych, musiał napełniać oleje i smary do beczek w trzech rozmiarach oraz do IBC, z dokładnością wymaganą przy ważeniu legalizowanym.

Zakład konfekcjonowania z SP2 i LSG do chemikaliów uzdatniających wodę — kanistry, beczki i IBC, Tashia, Hiszpania
Firma Tashia, producent i konfekcjoner chemii do uzdatniania wody, uruchamiała nowy zakład konfekcjonowania i musiała napełniać kanistry, beczki i kontenery IBC.

Dwie bliźniacze linie SP2 w wykonaniu przeciwwybuchowym do beczek i kontenerów IBC, obsługiwane przez jednego operatora — Halliburton, Dammam, Arabia Saudyjska
Halliburton musiał napełniać wysoce łatwopalne, wybuchowe produkty do beczek i kontenerów IBC przy jak najmniejszej liczbie osób w strefie zagrożonej wybuchem.

Linia SP2 do napełniania kontenerów IBC i mieszania agresywnych kwasów — Kemira, Helsingborg, Szwecja
Kemira musiała napełniać agresywne kwasy do kontenerów IBC i mieszać kilka składników bezpośrednio w opakowaniu, nad cieśniną Sund.
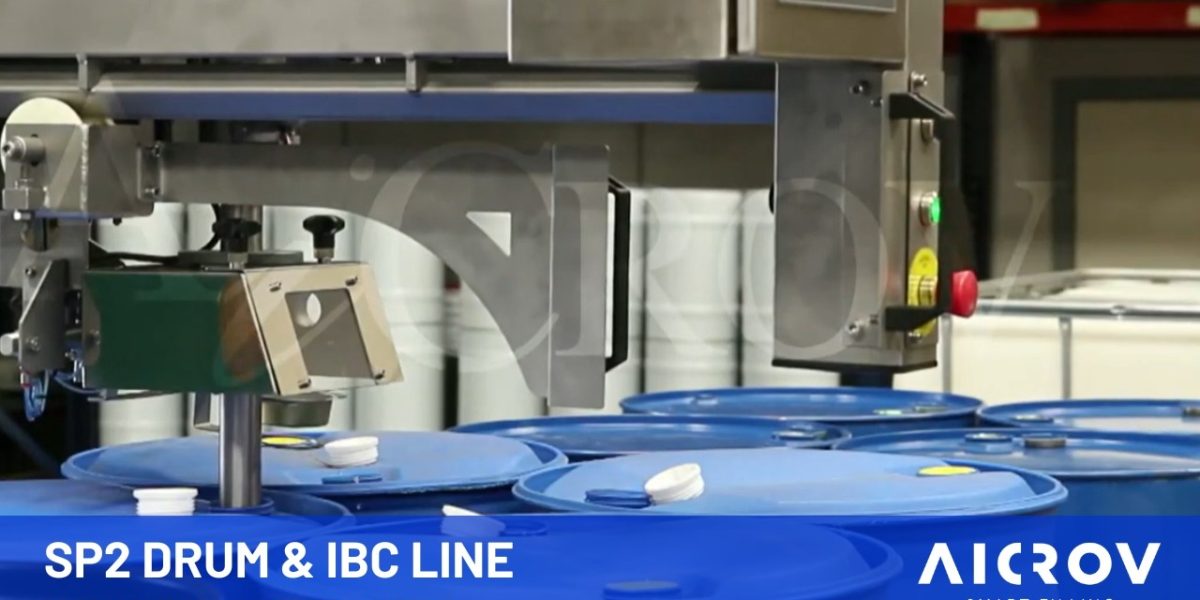
Dwie półautomatyczne napełniarki SP2 na jednej linii przenośników do olejów smarowych — beczki, beczki z otwieranym wiekiem i kontenery IBC, Moove, Wielka Brytania
Firma Moove musiała napełniać oleje smarowe do czterech rodzajów opakowań, od beczek 60-litrowych po kontenery IBC, z dużą wydajnością.

W pełni automatyczna linia SP2 w wykonaniu przeciwwybuchowym do kontenerów IBC i beczek, z buforami na 12 palet — Clariant, Tarragona, Hiszpania
Firma Clariant musiała napełniać łatwopalne chemikalia do kontenerów IBC i beczek metalowych w trybie ciągłym, bez zatrzymywania napełniarki przy każdym wjeździe i wyjeździe palety.
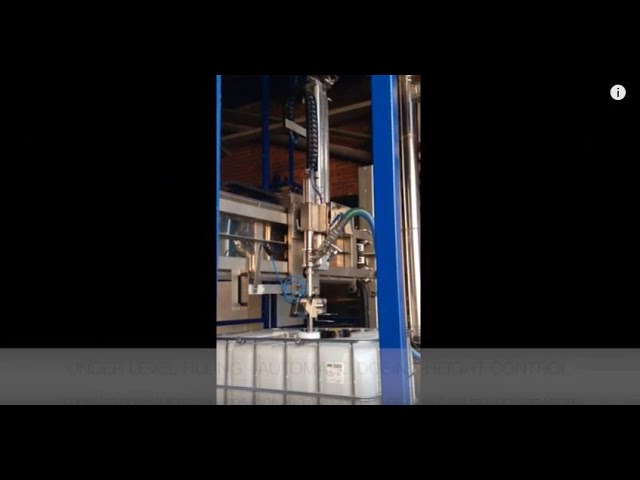
Linia do napełniania SP2 do produktów łatwopalnych, w eksploatacji od 2016 roku — okolice Barcelony, Hiszpania
Producent chemikaliów z okolic Barcelony musiał bezpiecznie napełniać wagowo produkty łatwopalne do beczek i kontenerów IBC, z automatycznym przemieszczaniem palet.
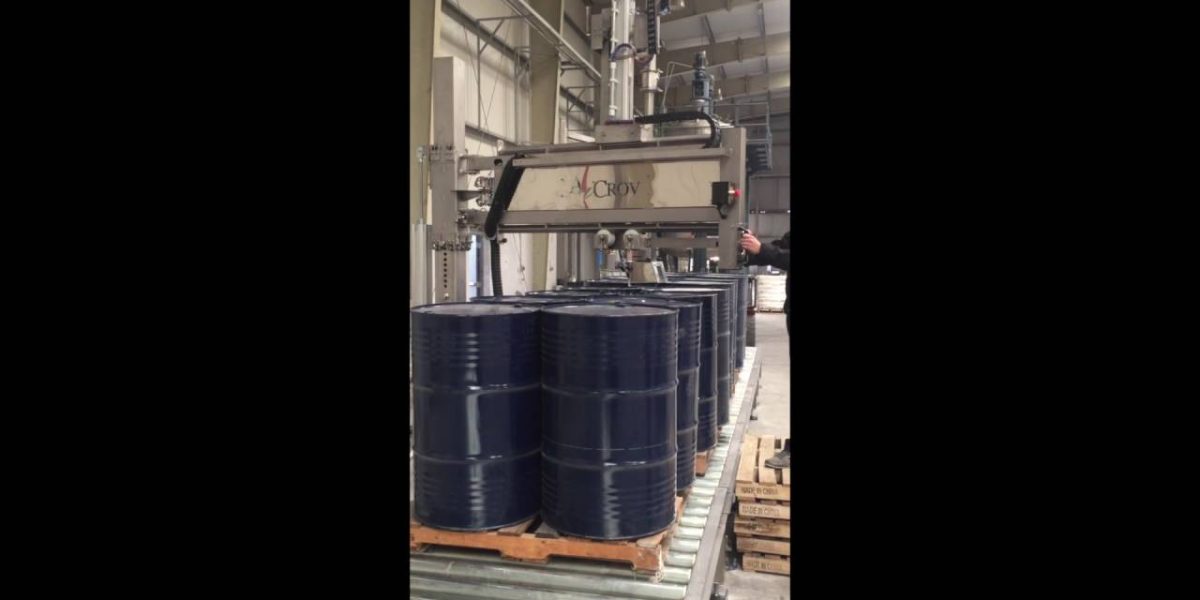
Linia SP2 do łatwopalnych i wybuchowych produktów petrochemicznych, pierwszy projekt AiCROV w Arabii Saudyjskiej — Dammam
Producent chemikaliów ropopochodnych z Dammam musiał bezpiecznie napełniać produkty łatwopalne i wybuchowe do beczek i kontenerów IBC w strefie zagrożonej wybuchem.
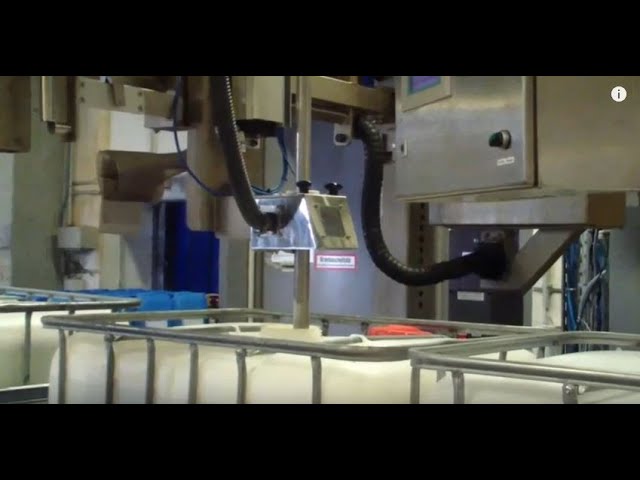
Linia do napełniania SP2 do chemikaliów łatwopalnych — Niemcy
Niemiecki producent chemikaliów łatwopalnych musiał bezpiecznie napełniać wagowo beczki i kontenery IBC na paletach, z automatycznym podawaniem i odbieraniem opakowań.

Linia SP2 do napełniania kontenerów IBC detergentami i środkami czyszczącymi, z buforami wewnątrz i na zewnątrz budynku — Degussa, Hiszpania
Firma Degussa musiała napełniać kontenery IBC skoncentrowanymi, pieniącymi się detergentami i chciała, aby pełne opakowania same opuszczały budynek.

Prosimy o informacje o Państwa produkcie i opakowaniach
Skontaktujemy się z Państwem