
SP3: llenadora automática para bidones e IBC sobre palé
Junto con el Robot Filler, es la máquina más automatizada que fabricamos. El operario no interviene durante el ciclo ni entra en la zona de llenado y, según las herramientas instaladas, la máquina también destapa, tapa y precinta.
La diferencia con el Robot Filler está en la tecnología de movimiento, no en lo que hace la máquina. Aquí se trata de un pórtico cartesiano en lugar de un robot antropomórfico: movimiento rectilíneo, mecánica sencilla, recorridos guiados.
Serie Advanced · Automática · Envases sobre palé

¿Es esta la máquina que necesita?
Sí, si quiere un punto de llenado sin nadie delante, para bidones e IBC que llegan sobre palé, y quiere destapado, tapado y precintado en la misma estación.
No, si en la misma línea conviven envases de formatos muy distintos a los que hay que acceder con orientaciones diferentes: el Robot Filler lo resuelve sin ajustes mecánicos. Y tampoco si tener un operario en la estación no es un problema: la SP25 le ofrece casi lo mismo con una inversión menor.
Todas las máquinas AiCROV llenan prácticamente cualquier líquido industrial: viscoso, pegajoso, espumante, inflamable, corrosivo. Lo que cambia con el producto es la boquilla, los materiales en contacto y la forma de controlar la dosis. No el modelo.
Lo que decide el modelo es el formato del envase, la producción que necesita y cuánta manipulación quiere que haga la máquina. Por eso nuestra gama no se organiza por industrias. Una planta de detergentes y una de lubricantes que llenan el mismo bidón a la misma cadencia compran la misma máquina.
Cómo funciona
1. En el panel de operador se seleccionan la receta de llenado y los parámetros del ciclo.
2. Los palés de envases vacíos se colocan en el transportador de entrada.
3. El palé entra en la estación de llenado y se posiciona sobre el transportador pesador.
4. Se localizan las posiciones de los envases: con el sistema estándar, el operario las enseña con el joystick a medida que entra cada palé; con visión artificial, la máquina las encuentra por sí sola.
5. El cabezal se sitúa sobre cada envase, ajusta por motor la altura de trabajo a la altura detectada y realiza las operaciones instaladas: destapado, llenado, tapado, precintado.
6. Una vez completo, el palé se descarga, entra el siguiente y el ciclo continúa.
7. Los palés llenos se recogen al final de la línea.

Automatic Drum & IBC Filling Machine SP3 — Hot Melt Adhesive at 130°C | AiCROV
An SP3 filling hot melt adhesive at around 130 °C into drums and IBCs, with no operator handling the product. This one carries the filling tool and a clean-in-place system, with room on the tool holder for uncapping, capping and sealing later.
Más vídeos de esta máquina
Otras instalaciones y configuraciones, grabadas en nuestro taller y en plantas de clientes.

Automatic Drum & IBC Filling Line SP3 — Decap, Fill & Cap, Explosion-Proof | Chemical | AiCROV
Modos de llenado: dos conjuntos
Hay dos conjuntos de llenado, y la elección se hace al pedir la máquina: el conjunto es una parte física de la máquina, no un ajuste. Los dos son de acero inoxidable AISI 304 granallado; la boquilla es de AISI 316L de serie, con otros materiales disponibles para productos exigentes.
Llenado bajo brocal
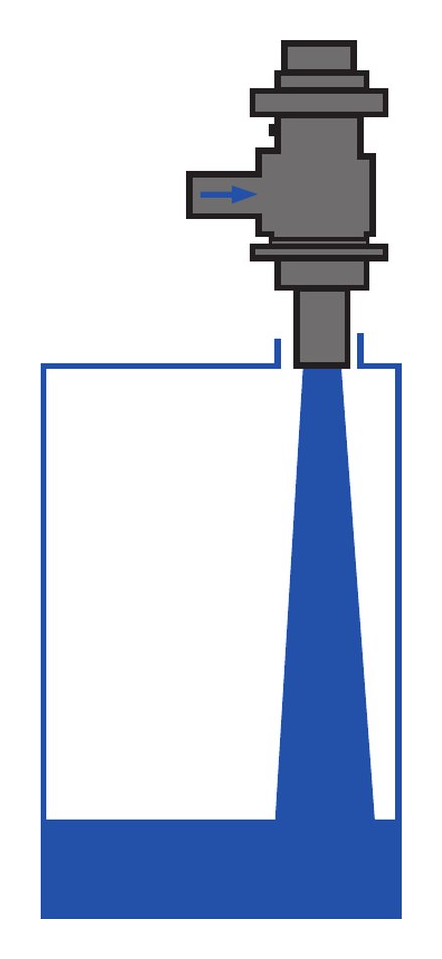
Se usa normalmente para productos que no forman espuma y no son inflamables ni explosivos, incluidos los productos densos y viscosos. La boquilla baja hasta quedar justo dentro del envase y llena desde esa posición. Este conjunto solo llena bajo brocal.
Llenado por inmersión

Se usa normalmente para productos espumantes y para productos inflamables o explosivos. La boquilla baja hasta el fondo del envase, y la receta de llenado elige una de estas tres formas de llenar:
- Subiendo con el producto: la boquilla abre en el fondo y sube a medida que se llena el envase. El control calcula la altura del producto dentro del envase y mantiene la boquilla a ese nivel; se detiene en la parte superior del envase, sin salir de él, hasta completar el llenado.
- Desde el fondo: la boquilla se queda en su posición más baja durante todo el llenado. Para productos extremadamente espumantes.
- Bajo brocal: la boquilla entra justo por debajo del brocal y llena desde ahí, como el conjunto de llenado bajo brocal.
Si su gama incluye productos espumantes o inflamables, o puede incluirlos más adelante, elija el conjunto de inmersión: cubre todas las formas de llenado.
Arquitectura de la máquina
El equipo se construye alrededor de un pórtico cartesiano de dos ejes que lleva la unidad de llenado y las herramientas, con ajuste motorizado de la altura de trabajo. El movimiento es rectilíneo y la mecánica, sencilla, con recorridos guiados.
El portaherramientas tiene cuatro posiciones, una de ellas ocupada por la unidad de llenado, de modo que se pueden instalar hasta tres herramientas adicionales. Es el mismo portaherramientas y el mismo juego de herramientas que utiliza el Robot Filler: una configuración típica combina el llenado con el destapado y tapado de bidones, el destapado y tapado de IBC y el precintado de bidones.
El eje X de la máquina es un transportador pesador de cadena de 2.000 mm que forma parte del equipo, no de la línea de transportadores. Su accionamiento incluye control electrónico de posición, de modo que el palé se detiene bajo la unidad de llenado con una precisión repetible y sin topes mecánicos. El pesaje se realiza con cuatro células de carga de acero inoxidable herméticas, con el terminal integrado en el sistema de control.
De serie, la localización del brocal se hace por enseñanza con joystick: a medida que entra cada palé, el operario enseña la posición de cada envase y, a continuación, la máquina ejecuta el ciclo completo sin intervención. Las posiciones se enseñan palé a palé porque el brocal no está en el mismo sitio en todos los envases. El sistema de visión artificial, que localiza los brocales por sí solo y hace que el equipo sea totalmente automático, es un accesorio y no forma parte del suministro estándar.
Llenado con gas inerte (opcional)
Cualquier máquina AiCROV puede suministrarse para llenar en atmósfera inerte. Se monta como accesorio y afecta a la boquilla, al armario de control y a la receta.
Cómo se construye. La boquilla lleva un pequeño conducto por el que circula el gas. Una electroválvula dedicada en el armario de control principal gobierna ese caudal, de modo que el gas forma parte del ciclo de llenado y no es algo que el operario haga por su cuenta.
Cuándo circula el gas es un parámetro de la receta, no un ajuste fijo. Usted elige inertizar antes de que abra la boquilla, durante el llenado, después de alcanzar el peso objetivo o cualquier combinación de las tres, y fija cuántos segundos dura cada fase. Cada producto necesita una respuesta distinta, y la máquina guarda una por producto.
Por qué basta con poco gas. El nitrógeno pesa más que el aire. Una inyección breve en el fondo del envase vacío deja allí una capa de nitrógeno, y el llenado empieza dentro de esa atmósfera y no en aire. A medida que sube el nivel del producto, el nitrógeno va siendo empujado hacia arriba por delante y se queda entre el líquido y la boca del envase. Con otra breve inyección al final, antes de tapar el envase, el producto no llega a tocar el aire en ningún momento.
No siempre es nitrógeno. El gas se elige en función del producto; el nitrógeno es simplemente el más habitual.
La otra vía es la inertización por sobrepresión: conjuntos de tapado que presurizan el interior del envase a unos pocos milibares justo antes de colocar el tapón.
Y hay un caso que no tiene nada que ver con la calidad del producto. Al llenar un producto inflamable en un envase metálico puede saltar una chispa cuando el líquido empieza a fluir. Si antes se desplaza el oxígeno, no hay nada que pueda inflamarse. En algunas instalaciones, esa es la única razón de ser de la inertización.
La boquilla es intercambiable. Puede sustituirse por otro modelo u otro diámetro sin modificar el portaherramientas, de modo que la máquina puede adaptarse a otro producto u otro envase años después de comprarla. Cómo se limpian las boquillas →
AiCROVFill®
Un ecosistema de software, no una función aislada. AiCROVFill® es todo el software de llenado de AiCROV, construido en torno a un objetivo: llenar con la mayor precisión y rapidez que permita el producto —eficiente en tiempo, eficaz en el resultado— y siempre con seguridad.
Control de la posición del envase. La altura de trabajo se ajusta por motor a la altura detectada en cada envase, de modo que la boquilla siempre entra al nivel correcto.
Control del peso final y rellenado. Al alcanzar el peso neto nominal, la boquilla cierra. Durante un intervalo fijado, el sistema sigue vigilando el peso una vez estabilizado y, si ha bajado del valor nominal, vuelve a abrir y completa la dosis, tantas veces como haga falta. Esa es la diferencia entre un envase que pesa lo correcto en el momento del cierre y uno que pesa lo correcto en la báscula del cliente.
Compensación de la lanza sumergida. En el llenado por inmersión, la boquilla puede quedar por debajo de la superficie del producto, bien porque el operario la ha programado para llenar bajo el nivel y mantener tranquilo un producto espumante, bien porque, cerca del final de un envase lleno, ya no puede subir más sin salir de la boca. Una lanza sumergida desplaza su propio volumen de producto, y la báscula lee ese desplazamiento como peso. Si se cierra la boquilla en el valor nominal y se saca la lanza, al envase le faltan de repente decenas o cientos de gramos: un llenado que parecía perfecto queda fuera de tolerancia. AiCROVFill® sabe dónde está la lanza: su posición está controlada, así que el volumen que ocupa dentro del producto se conoce en todo momento. El control calcula el peso que corresponde a ese volumen y dosifica exactamente esa cantidad de más antes de cerrar, de modo que el peso neto es correcto después de sacar la lanza, no solo mientras sigue dentro.
Compensación automática del producto que sigue cayendo después de cerrar la válvula. Cuando la válvula cierra, todavía hay producto en camino hacia el envase. Cuánto depende de la máquina y de condiciones externas a ella: presión de alimentación, caudal, temperatura y viscosidad del producto. Si la receta fija de antemano esa cantidad para el producto, AiCROVFill® la usa. Si se deja a cero, la máquina la aprende: envase tras envase mide el resultado y desplaza por sí misma el punto de corte, de modo que el lote se estabiliza en el peso nominal y se mantiene ahí aunque cambien las condiciones.
Funcionamiento por recetas. Los parámetros de llenado se guardan por producto y por formato de envase. Cambiar de referencia es una selección en el panel, no un reajuste de la máquina.
Construida con piezas que puede comprar usted mismo
Esta máquina se construye con componentes industriales de marcas con distribución mundial —control, neumática, sensores y elementos de pesaje—, sin electrónica ni firmware propietarios en ningún punto de la cadena de control.
Esto importa el día que algo falla. Usted compra el recambio por su cuenta, en su propio mercado y en condiciones de mercado. Su personal de mantenimiento trabaja con plataformas que ya conoce. No tiene que esperar un envío desde Tarragona para sustituir un componente que está en una estantería a veinte minutos de su planta.
Es una decisión de diseño deliberada: creemos que una máquina que deja su planta a merced del fabricante no es una máquina que usted deba comprar.
Seguridad y normativa
La máquina se diseña y se fabrica en Europa conforme a la legislación europea de seguridad de máquinas, y lleva el marcado CE. Ese es nuestro punto de partida para todos los mercados a los que exportamos. Fuera de la UE, la mayoría de los mercados reflejan esa legislación mediante una transposición o un marco equivalente de requisitos esenciales de salud y seguridad, así que AiCROV parte en todas partes del mismo diseño y de la misma evaluación de riesgos, y adapta el marcado, la declaración y la documentación al régimen del país de instalación.
El diseño sigue el marco armonizado habitual en el sector: evaluación y reducción de riesgos según EN ISO 12100, partes de los sistemas de mando relativas a la seguridad según EN ISO 13849-1, equipo eléctrico según EN 60204-1 y parada de emergencia según EN ISO 13850.
La evaluación de riesgos se hace sobre la configuración realmente suministrada, no sobre un modelo genérico, y las medidas resultantes se incorporan al diseño mecánico, al diseño eléctrico y al software de control.
Al ser una máquina automática que trabaja sin ningún operario dentro, el vallado de seguridad perimetral forma parte del suministro y no es opcional: vallado con puertas de acceso con enclavamiento y barreras fotoeléctricas con muting en la entrada y la salida de envases, de modo que el paso del producto no detiene la máquina, pero la entrada de una persona sí.
- Parada de emergencia: corta la alimentación eléctrica y la presión neumática de los actuadores y detiene los ejes y los transportadores. El rearme es manual y deliberado.
- Enclavamiento de accesos: al abrir una puerta del vallado se detiene el ciclo, y el equipo no puede volver a arrancar mientras el acceso siga abierto.
- Bloqueo pasivo de la boquilla.
- Comportamiento seguro ante fallos: sin movimiento residual de los ejes, sin deriva de los transportadores y sin flujo de producto.
Todas las máquinas y todas las líneas AiCROV pueden suministrarse en versión apta para atmósferas explosivas. Cuando el equipo va a trabajar en una zona con riesgo de atmósfera explosiva, la protección se diseña como una parte específica del proyecto y se extiende a todo el conjunto —estructura, estaciones, portaherramientas y herramientas montadas, sistema de pesaje y armario de control—, según el esquema de certificación aplicable en el país de instalación: ATEX en Europa, IECEx en muchos otros mercados, NEC en Estados Unidos. Las ejecuciones aptas para atmósferas explosivas se diseñan para zonas clasificadas como Zona 1 o Zona 2, o su equivalente Clase I, División 1 o 2 según NEC, en función del proyecto.
En una línea automática, esto marca la diferencia entre una instalación conforme y una máquina que no se puede poner en marcha. Un cabezal de llenado protegido atornillado a un pórtico sin protección no es una máquina apta para atmósferas explosivas.
Llenadoras aptas para atmósferas explosivas →
Los parámetros de conexión —tensión, frecuencia, neutro y régimen de puesta a tierra, tipos de conexión eléctrica y de aire comprimido— y el idioma del panel de operador se definen con usted durante la ingeniería del pedido, de acuerdo con la normativa y la práctica habitual del país de instalación. El punto de partida es siempre el diseño conforme a CE; los requisitos locales se incorporan desde el inicio del pedido, no se añaden después.
Especificaciones técnicas
| Tipo | Llenadora por peso automática, con pórtico cartesiano |
| Serie | Advanced |
| Envases | Bidones e IBC sobre palé, de 20 a 1.500 litros |
| Producción | 65 bidones/hora (220 L) · 15 IBC/hora (1.200 L) |
| Precisión de llenado | ±0,1 % del peso nominal (se confirma en cada caso) |
| Resolución de la báscula | ±50 g |
| Inertización | Disponible como accesorio |
| Conjunto de llenado | Bajo brocal o por inmersión (el conjunto de inmersión también llena bajo brocal o desde el fondo, según la receta) |
| Operaciones | Llenado · destapado · tapado · precintado, según la herramienta instalada |
| Portaherramientas | 4 posiciones, una ocupada por la unidad de llenado |
| Eje X | Transportador pesador de cadena de 2.000 mm con control electrónico de posición |
| Pesaje | 4 células de carga de acero inoxidable herméticas |
| Localización del brocal | Enseñanza con joystick de serie · visión artificial como accesorio |
| Potencia | aprox. 5 kW (se confirma en cada proyecto; depende de la disposición de los transportadores) |
| Presión de aire | 6 bar (otras presiones bajo pedido) |
| Temperatura de trabajo | −10 °C a +45 °C |
| Temperatura del producto | 0 °C a +130 °C |
| Conexión de producto | Camlock macho de 1½″ |
| Peso | aprox. 1.500 kg (se confirma en cada proyecto) |
| Vallado de seguridad | Incluido, no opcional |
| Versión apta para atmósferas explosivas | Disponible, en todo el conjunto |
La cadencia de llenado la fijan el producto y el envase, no el modelo: cuando solo llenan, la SP1, la SP2, la SP25, la SP3 y el Robot Filler alcanzan la misma cadencia, en torno a 60–65 bidones por hora. Lo que cambia entre modelos es el nivel de automatización. Cuando la máquina además destapa y tapa el envase, como pueden hacer la SP3 y el Robot Filler, la cadencia es menor.
Preguntas frecuentes
¿Qué diferencia hay entre la SP3 y el Robot Filler?
La tecnología de movimiento, no la función. La SP3 utiliza un pórtico cartesiano: rectilíneo, sencillo, guiado. El Robot Filler utiliza un robot antropomórfico, que alcanza cualquier punto del palé con cualquier orientación y trabaja con formatos de envase mixtos sin ajustes mecánicos.
¿La SP3 encuentra los brocales por sí sola?
Con el sistema estándar, el operario los enseña con el joystick a medida que entra cada palé, y la máquina completa el resto del palé sola. Con el accesorio de visión artificial, los encuentra por sí misma y no necesita a nadie.
¿Puede tapar y precintar además de llenar?
Sí. El portaherramientas tiene cuatro posiciones, una ocupada por la unidad de llenado, de modo que se pueden instalar hasta tres herramientas: destapado y tapado de bidones, destapado y tapado de IBC, precintado de bidones.
¿Está incluido el vallado de seguridad?
Sí. En una máquina automática forma parte del suministro, no es una opción.
¿Puede llenar productos inflamables?
Sí. La versión apta para atmósferas explosivas abarca toda la máquina, incluidos el portaherramientas y sus herramientas, según el esquema de certificación del país de instalación. Los productos inflamables se llenan normalmente con el conjunto de inmersión, que mantiene la boquilla por debajo del nivel del producto; la inertización y el control de la puesta a tierra electrostática están disponibles como opciones.
¿No está seguro de que sea la máquina adecuada?
Díganos qué llena, en qué envase y cuántos por hora. Le diremos qué modelo encaja, y también le diremos cuándo no encaja ninguno de los nuestros.
Proyectos relacionados
Vea aplicaciones reales de nuestras tecnologías de llenado en distintas industrias.

SP3 para llenar adhesivo termofusible a 130 °C en bidones e IBC — Synthesia Española, España
Synthesia necesitaba llenar adhesivo termofusible a unos 130 °C en bidones e IBC, sin que ningún operario manipulara un producto tan caliente.

Línea SP3 apta para atmósferas explosivas para polioles — destapado, llenado y tapado de bidones e IBC para Croda Ibérica, España
Croda necesitaba llenar bidones e IBC con polioles en una zona clasificada, y quería mantener las carretillas elevadoras fuera de la nave de producción.

Cuéntenos su producto y sus envases
Le contactaremos